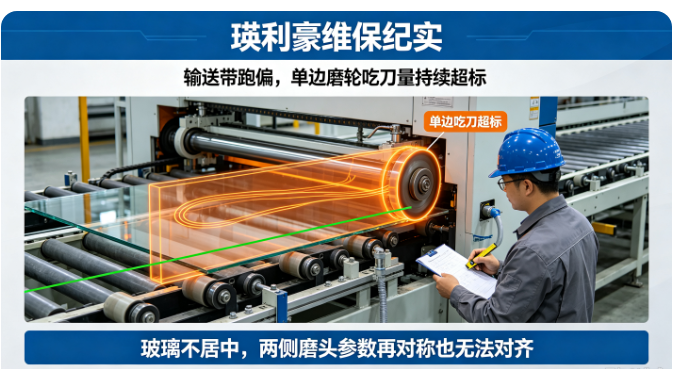
这次现场反馈:双边机磨出来的玻璃左右边状态不对称,一侧纹路深、崩边多,那侧磨轮磨损也明显更快。一开始怀疑是磨轮选型或压力问题,换轮、调压后改善不大。顺着走料方向查下去,发现玻璃在输送带上一直往一侧偏,输送带本身也有跑偏迹象。
问题根源不在磨轮,而在走料定位:输送带跑偏把玻璃带偏,单边磨头持续吃刀超标。
01 现场现象
-
左右边不对称:一侧纹路深、光泽差,另一侧相对正常。
-
单边崩边偏多:跑偏侧棱线崩口与掉角数量明显偏高。
-
单侧磨轮磨损快:跑偏侧轮子直径收缩与轮面损耗更快。
-
吃刀量一侧偏大:测量边部余量,两侧去除量不一致。
-
随生产加重:开机初期尚可,跑一段时间后偏斜越来越明显。
-
玻璃贴向一侧导轨:出料时玻璃单侧紧贴导向边。
左右不对称且集中在同一侧,是定位偏斜的典型特征。
02 排查过程
-
先查磨轮:核对两侧轮型、批次、直径与压力,排除磨轮先天差异。
-
对调验证:两侧轮子互换,问题仍留在原侧,说明不在磨轮。
-
观察走料:空走与带料观察玻璃走向,发现进入磨头前已偏向一侧。
-
查输送带:检查皮带张紧、跑偏量与辊筒转动状态。
-
查导轨托辊:核对导向边、托辊平行度与辊面状态。
-
定位结论:输送带跑偏导致玻璃定位偏斜,单边吃刀超标。
03 跑偏怎么造成单边吃刀
-
玻璃定位偏斜:皮带跑偏把玻璃推向一侧,通过磨头时不居中。
-
单侧靠近磨头:偏斜侧离磨轮更近,实际吃刀量大于设定值。
-
受力偏载:单侧磨头承担更多去除量,切削负荷集中。
-
磨轮加速损耗:过载侧轮面磨损、堵塞与掉砂风险上升。
-
边缘应力集中:偏斜侧棱线受挤压冲击,崩边概率增加。
-
误差被放大:后面几道磨头沿用偏斜位置,偏差逐道累积。
只要玻璃不居中,参数再对称,两侧吃刀也对不齐。
04 输送带跑偏常见原因
-
辊筒不平行:主动辊、从动辊与托辊轴线偏差,皮带向一侧跑。
-
皮带磨损松弛:长期使用后皮带伸长、边缘磨损,张紧力不足。
-
张紧不均:两侧张紧调节不一致,皮带受力偏斜。
-
导轨导向偏差:导向边磨损、调节不当,定位基准偏移。
-
辊面粘屑不平:辊筒与托辊粘附磨屑、胶层老化,转动不平稳。
-
来料定位不准:上片时玻璃摆放偏斜,进入皮带后被持续带偏。
05 校正与整改措施
-
校正辊筒平行:打表核对各辊轴线,调整到同一基准。
-
调整张紧:两侧张紧均匀,恢复皮带平直运行,必要时更换皮带。
-
清理辊面:清除粘屑与老化胶层,检查托辊转动是否灵活。
-
校对导轨导向:修正导向边位置,保证玻璃居中进入磨头。
-
规范上片定位:统一上片基准,减少来料偏斜。
-
首件测量验证:校正后测两侧余量与边部状态,确认吃刀一致。
06 经验总结
-
左右不对称先查走料定位,不要直接把问题归到磨轮。
-
对调轮子后问题留在原侧,是区分设备定位与磨轮的关键。
-
输送带跑偏是渐进过程,要在早期偏斜时校正。
-
单侧过载会连带磨轮加速损耗,修定位也等于保护耗材。
-
导轨、托辊、张紧纳入每班点检,避免偏差累积到批量不良。
这起单边吃刀超标,表面是磨轮与崩边问题,根子在输送定位。把玻璃走正、把皮带校平,两侧磨头才能在同一基准上工作,单边过载和崩边才会一起降下来。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套,并提供设备维保与产线托管服务。针对走料偏斜与单边过载,我们配合设备侧定位校正、两侧磨轮对称配套与首件余量核对,帮助工厂把双边磨边的吃刀量控制在一致范围内。