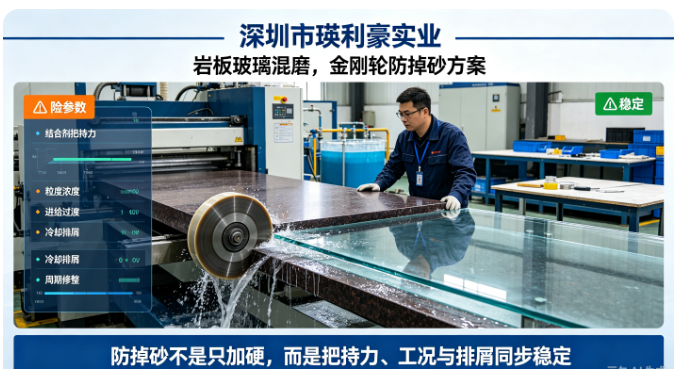
岩板与玻璃在同一条产线上混磨,金刚轮要在两种差异很大的材料之间切换。岩板硬度高、磨蚀性强,玻璃脆性大、怕崩边;工况一波动,金刚轮磨粒容易把持不住,出现掉砂。掉砂不仅让轮子提前报废,脱落的磨粒还会划伤玻璃、留在边部形成缺陷。
混磨工况下防掉砂,要从选型把持力和使用工况两头入手,单靠换更硬的轮解决不了全部问题。
01 掉砂有哪些表现与危害
-
轮面缺粒:局部磨粒脱落,露出结合剂凹区,对应位置纹路变浅。
-
表面划痕:脱落磨粒在接触面滚动,划伤玻璃与岩板表面。
-
纹路突变:掉砂位置切削能力下降,边部出现深浅不均条纹。
-
局部偏磨:缺粒区磨损加快,轮面平整度被破坏。
-
磨屑堆积:掉砂与磨屑混在一起,堵塞轮面孔隙。
-
批量风险:未及时发现时,缺陷会随批次扩大。
02 混磨工况为什么容易掉砂
-
岩板磨蚀性强:高硬致密材料对磨粒和结合剂磨损都更快。
-
负荷波动大:两种材料切换时吃刀量、阻力变化,磨粒受冲击脱落。
-
把持力不足:结合剂偏软或把持设计与高磨蚀工况不匹配,磨粒过早松脱。
-
粒度与浓度配比不当:粒度过粗或浓度偏低,单颗磨粒负荷过大。
-
发热软化结合剂:冷却不足时结合剂温度升高,把持力下降。
-
参数冲击:进给忽快忽慢、压力突变,磨粒受反复冲击。
-
轮面堵塞后挤压:堵塞使切削变摩擦,结合剂局部过载掉粒。
03 选型上怎么防掉砂
-
匹配结合剂类型:按岩板磨蚀强度选把持力更强的结合剂,避免偏软。
-
保证把持力余量:高负荷段轮体设计要考虑磨粒固定强度,而不是只追求锋利。
-
粒度与浓度适配:混磨工况选合理粒度与磨料浓度,分散单颗负荷。
-
轮型与开槽设计:排屑槽与气孔结构帮助排屑散热,减少堵塞挤压。
-
分材质配轮:岩板段与玻璃段使用对应轮型,不追求一型通用。
-
批次一致性:同组轮批次一致,硬度与把持力不出现先天差。
04 使用与工艺上的防掉砂措施
-
参数平稳过渡:换材料时进给、压力逐步调整,避免突变冲击。
-
冷却排屑到位:供液对准接触区,及时带走磨屑与热量,防止结合剂过热。
-
余量分道承担:去除量分到多道工序,避免单只轮负荷过载。
-
按周期修整轮面:打开堵塞孔隙,保持磨粒正常出刃与受力。
-
控制单次吃刀:岩板段余量与进给放稳,不靠重压赶进度。
-
点检轮面状态:每班查看缺粒、偏磨与堵塞,异常及时更换。
05 排查与验证
-
看掉砂位置:集中在岩板段还是玻璃段,判断负荷与材料因素。
-
核对轮型选型:结合剂把持力、粒度浓度是否匹配当前混磨工况。
-
查冷却与排屑:流量、角度、水温、过滤是否到位。
-
查参数波动:换型过渡、进给压力是否存在冲击。
-
查轮面堵塞:堵塞区是否先于掉砂出现。
-
首件与留样对比:调整后抛首件,对照样件检查划痕与纹路。
06 实操建议
-
掉砂先分清是把持力不足还是工况过载,选型和参数对应不同方向。
-
岩板段轮的设计重心是牢固耐用,不能照搬玻璃粗磨轮。
-
混磨换型时参数慢过渡,冲击是磨粒脱落的常见诱因。
-
冷却排屑跟不上,再好的把持力也会被高温削弱。
-
发现局部缺粒及时更换,避免脱落磨粒划伤批量成品。
-
把掉砂报废原因记入台账,反哺后续选型与配比。
岩板玻璃混磨的防掉砂,本质是让磨粒在高磨蚀、波动工况下被稳固把持,同时减少发热、堵塞与冲击。选型把持力留有余量,参数冷却保持平稳,轮面状态按周期检查,金刚轮才能在混产线上减少掉砂、稳定切削。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对岩板玻璃混磨,我们按材质分段匹配结合剂把持力、粒度浓度与轮型开槽方案,并配合参数过渡、冷却排屑与修整周期建议,帮助工厂降低掉砂与划伤风险。