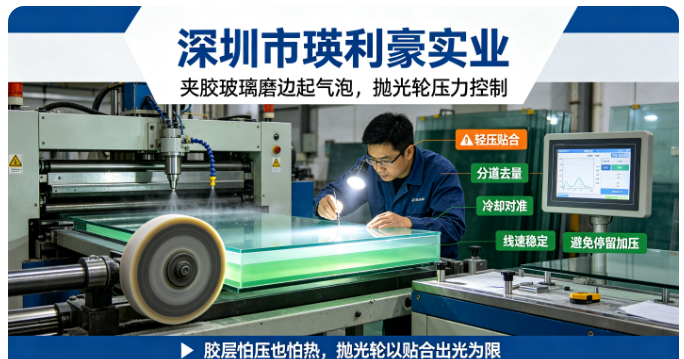
夹胶玻璃由两片玻璃与中间胶膜压合而成,磨边时既要磨掉玻璃边部,又不能挤压、损伤中间胶层。生产中常见的问题是磨边后边部出现气泡:小气泡沿胶层边缘分布,严重时胶层与玻璃之间脱开一条缝。这类问题常被归因于夹胶前道,但磨边压力与轮组配合不当,同样会把胶层压出气泡。
夹胶件磨边,抛光轮压力不是越大越亮,而是以贴合出光为限,避免挤压胶层。
01 起气泡出现在哪里
-
边部胶层:气泡沿两片玻璃中间的胶膜边缘分布。
-
棱线位置:靠近上下棱边处气泡集中,压力最容易集中在棱线。
-
内外片不一:一侧片边部起泡明显,另一侧较轻。
-
随工序变化:粗磨后尚可,抛光轮压过后气泡变多。
-
随压力波动:加压或进给放慢后,气泡数量明显增加。
气泡位置是判断方向的线索:集中在胶层与棱线,优先查磨边压力与轮组状态。
02 磨边为什么会把胶层压出气泡
-
压力过大挤压胶层:抛光轮重压使胶膜被挤压移位,边缘形成空隙与气泡。
-
摩擦发热软化胶膜:压力与转速带来的热量让胶层变软,受热后收缩起泡。
-
余量过大:一道工序去除量过多,负荷集中,挤压与发热叠加。
-
磨粒磨蚀胶层:轮面钝化后以摩擦代替切削,胶膜被反复蹭蚀。
-
冷却不足:供液不到位,边部温度偏高,胶层受热风险加大。
-
叠片与定位偏差:两片玻璃错位或压紧不均,局部受力偏大。
机理上:胶层怕压、怕热,磨边压力与冷却失控,气泡就从边部产生。
03 抛光轮压力控制要点
-
以贴合为限:轮子贴合边部出光即可,不靠重压赶亮度。
-
压力均匀:整边接触一致,避免局部压到棱线或单片。
-
分道承担:粗磨去量、精磨修边、抛光出光,不让抛光轮承担去量。
-
避免停留加压:转角与慢进位置不要额外压轮,防止局部挤胶。
-
线速与进给匹配:进给稳定,避免在同一位置反复摩擦。
-
冷却持续充分:供液对准边部接触区,控制胶层受热。
04 轮组与工艺配套
-
粒度递进:前道纹路被逐步去除,减少抛光轮额外负担。
-
轮面保持锋利:钝化轮及时修整,避免蹭磨胶层。
-
先倒角再修边:棱线先倒出圆角,分散压力集中。
-
轮组状态一致:同组轮子磨损接近,避免一侧过载压胶。
-
核对叠片定位:上机前检查两片对齐与压紧状态。
-
按胶层材质调整:不同 PVB、SGP 胶膜耐热与受压表现有差异。
05 排查与验证
-
记录气泡位置:标注在边部、棱线还是单片,拍照留存。
-
核对抛光压力:检查压力设定、气缸状态与贴合程度。
-
查冷却与供液:喷嘴角度、流量、水温是否到位。
-
查前道余量:粗磨是否留量过大,把压力转嫁到抛光轮。
-
查轮面状态:是否钝化、堵塞、偏磨。
-
首件放大检查:抛光后用强光检查胶层边部,对照标准样件留样。
06 实操建议
-
夹胶件抛光,压力宁轻勿重,亮度靠轮组梯度而非重压。
-
边部气泡先查抛光压力与冷却,再回看夹胶前道。
-
胶层发热与受压是叠加关系,两者都要控住。
-
钝化轮蹭边最伤胶层,轮面状态要按周期检查。
-
不同胶膜厚度与材质,参数标准要分开记录。
-
首件检查要看到胶层边部,不能只看玻璃外表面。
夹胶玻璃磨边起气泡,压力控制是关键一环。轻压贴合、分道去量、冷却跟住、轮面保持锋利,边部胶层才不会被挤压受热;把抛光轮压力从"压得狠"调成"贴得稳",气泡问题才能从磨边环节被压住。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对夹胶玻璃磨边,我们按胶膜类型与叠片厚度配套粗磨、精磨、抛光轮组,并配合压力、进给、冷却与修整周期建议,帮助工厂在保护胶层的前提下保证边部出光。